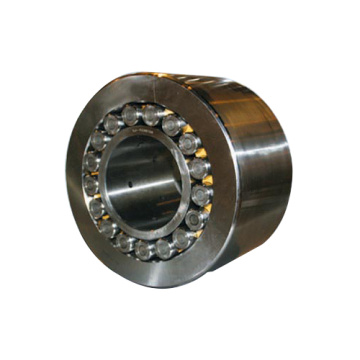
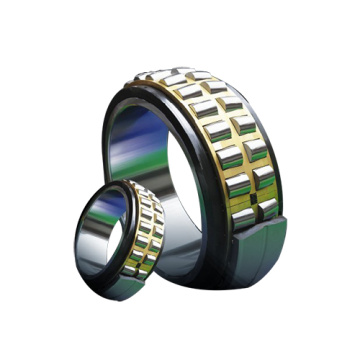
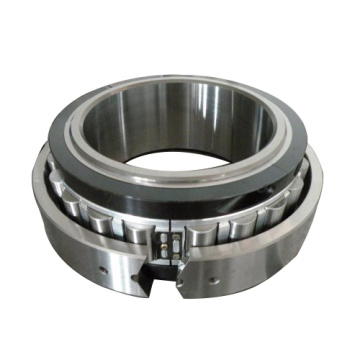
Jako vysoce výkonný mechanický náhradní díl pro velké zatížení je čtyřsegmentové dělené ložisko s pružinovým resetem speciálně navrženo pro rotující hřídele, které vyžadují častou kontrolu a údržbu. Jeho jedinečná segmentovaná struktura s více okvětními lístky se zabudovanými tažnými pružinami umožňuje rychlou demontáž a výměnu na místě bez odstranění celé sestavy hřídele, což výrazně snižuje prostoje zařízení pro globální průmyslové zákazníky.
Tabulka parametrů
| Item |
Specification Details |
| Component Category |
Four‑petal spring‑type split rotary bearing mechanical accessory |
| Structure |
4 split segments + built‑in reset springs + outer sleeve housing |
| Raw Material |
High‑hardness quenched bearing alloy steel |
| Surface Process |
Precision‑ground raceway, wear‑resistant anti‑rust finishing |
| Marking |
Serial‑numbered segments for matched installation (e.g. WF42 series) |
| Customization Service |
Bore diameter, segment quantity, spring tension and outer‑shell size customization |
Mechanické komponenty a díly jsou základními základními jednotkami různých mechanických zařízení, které pokrývají celou řadu produktů od jednoduchých standardních dílů (jako jsou šrouby a ložiska) až po složité zakázkové sestavy (jako jsou převodovky a hydraulické ventilové bloky). Jejich výkon přímo určuje spolehlivost, přesnost a životnost mechanických zařízení. Jako „základní kámen“ zpracovatelského průmyslu hrají nezastupitelnou roli v oborech, jako jsou průmysloví roboti, výroba automobilů a letectví. Níže je podrobné vysvětlení ze tří dimenzí: výhody, vlastnosti a procesy.
I. Hlavní výhody mechanických součástí a dílů
Výhody mechanických součástí a dílů vyplývají z jejich „podpůrné“ a „adaptivní“ role ve funkcích zařízení, přičemž se zaměřují na tři aspekty: spolehlivost, všestrannost a funkčnost.
1. Zajištění spolehlivosti zařízení a prodloužení životnosti
Silná konstrukční nosnost: Díky vysoce kvalitním materiálům (jako je legovaná konstrukční ocel a technické plasty) a přesnému obrábění mohou součásti odolat drsným pracovním podmínkám, jako je radiální/axiální zatížení, střídavé namáhání, vysoké teploty a vysoké tlaky. Například jmenovité dynamické zatížení ložisek může dosáhnout desítek tisíc newtonů, což podporuje nepřetržitý provoz zařízení po tisíce hodin.
Snížení rizik selhání zařízení: Standardizované součásti (jako jsou šrouby podle normy ISO a valivá ložiska) prošly sériovým ověřováním s nižší mírou poruch než zakázkové nestandardní díly. Přesné součásti (jako jsou hřídele servomotorů) mají geometrické tolerance řízené na úrovni mikrometrů, což snižuje opotřebení a zasekávání způsobené chybami montáže.
2. Kombinace všestrannosti a přizpůsobení pro přizpůsobení různým scénářům
Vysoká úroveň standardizace: Více než 80 % základních součástí (jako jsou šrouby, ploché klíče a těsnicí kroužky) vyhovuje mezinárodním/národním normám (ISO, GB, ANSI) a vyznačuje se silnou rozměrovou zaměnitelností. Mohou být použity v různých zařízeních a průmyslových odvětvích, čímž se snižují náklady na pořízení a údržbu.
Přesné přizpůsobení přizpůsobení: Pro špičková zařízení nebo speciální pracovní podmínky lze přizpůsobení dosáhnout úpravou materiálu a strukturální optimalizací. Například lopatky turbín leteckých motorů využívají superslitiny a duté chladicí struktury, aby se přizpůsobily pracovnímu prostředí nad 1000 °C; kloubové komponenty průmyslových robotů využívají lehké hliníkové slitiny a vysoce přesné konstrukce zubových profilů pro vyvážení tuhosti a flexibility.
3. Zvýšení výkonu zařízení a umožnění funkční integrace
Optimalizace přesnosti převodu a řízení: Přesné součásti, jako jsou ozubená kola a kuličkové šrouby, mají účinnost převodu přes 90 % a přesnost polohování až 0,001 mm, což zajišťuje přesnost obrábění a provozu CNC obráběcích strojů a automatizovaných výrobních linek.
Integrace multifunkčních atributů: Moderní komponenty často integrují mechanické, hydraulické a elektrické funkce. Například elektromagnetické hydraulické ventily současně dosahují „mechanické komutace“ a „elektrického ovládání“, což zjednodušuje celkovou strukturu zařízení a zároveň zlepšuje rychlost odezvy.
II. Hlavní charakteristiky mechanických součástí a dílů
Charakteristiky mechanických součástí a dílů jsou společně určovány jejich "funkčností, adaptabilitou a zpracovatelností", vykazující výraznou diferenciaci produktů a technické vlastnosti.
1. Různé kategorie, klasifikované podle funkce
Lze je dále rozdělit na součásti převodovky (ozubená kola, řetězy, vodící šrouby), nosné součásti (ložiska, vodicí lišty, konzoly), spojovací součásti (šrouby, matice, spojky), těsnicí součásti (těsnící kroužky, olejová těsnění, těsnění) a řídicí součásti (ventily, spojky, brzdy). Každá kategorie odpovídá jasným funkčním požadavkům na celkové zařízení a nové kategorie se stále objevují s modernizací technologie zařízení.
2. Silná přizpůsobivost materiálu a jasná orientace na výkon
Výběr materiálu přímo určuje výkon komponent a ukazuje funkci „poptávkově orientované shody“:
Kovové materiály jako hlavní proud: Uhlíková ocel/legovaná ocel se používá pro nosné součásti (jako jsou hřídele a příruby); hliníková slitina pro lehké součásti (jako jsou ramena robotů); nerezová ocel pro scénáře odolné proti korozi (jako jsou ventily chemických zařízení); a superslitiny pro extrémní prostředí (jako jsou lopatky leteckých motorů).
Nekovové materiály jako doplňky: Technické plasty (nylon, PTFE) se používají pro těsnicí součásti odolné proti opotřebení; pryž pro součásti tlumící nárazy a nárazníky; a kompozitní materiály (pryskyřice vyztužená uhlíkovými vlákny) pro lehké konstrukční součásti špičkových zařízení.
3. Významná diferenciace v ukazatelích přesnosti a výkonu
Jasné přesné třídění: Rozměrové tolerance jsou rozděleny do několika tříd podle GB/T 1800 nebo ISO 286. Běžné konstrukční součásti mají obvykle přesnost IT10-IT8; přesné převodové komponenty (jako jsou kuličkové šrouby) mohou dosáhnout IT7-IT5; a ultra-přesné komponenty (jako jsou disky turbín leteckých motorů) dokonce překračují IT4.
Podrobné parametry výkonu: Různé typy součástí mají exkluzivní ukazatele výkonu – ložiska se zaměřují na jmenovité zatížení, rychlost otáčení a životnost; převody na účinnost převodu a hladinu hluku; a těsnicí komponenty v rozsahu odolnosti vůči tlaku a teplotní odolnosti. Všechny musí vyhovovat průmyslovým normám (např. GB/T 307 pro ložiska a ISO 6336 pro ozubená kola).
4. Koexistence standardizace a personalizace
Standardizované součásti: Podle jednotných standardů pro rozměry, materiály a výkon jsou vyráběny ve velkých sériích s nízkými náklady, které představují více než 60 % celkových mechanických součástí. Jsou základními součástmi obecného vybavení.
Personalizované komponenty: Přizpůsobené pro špičková zařízení a speciální pracovní podmínky, jako jsou tlakově odolné těsnící komponenty pro hlubinné vrtné plošiny a tepelně odolné šrouby pro jaderné bloky. Vyžadují exkluzivní design, materiálový výzkum a vývoj a ověřování procesů s vysokou jednotkovou hodnotou.
III. Klíčové procesní vazby mechanických součástí a dílů
Výrobní procesy mechanických součástí a dílů jsou různorodé kvůli rozdílům v kategoriích, přesnosti a materiálech, se zaměřením na čtyři základní články: „tvarování – obrábění – povrchová úprava – montáž“.
1. Proces tváření: Získání základního tvaru
Tváření je počátečním článkem výroby součástí, jehož cílem je přeměnit suroviny na polotovary nebo polotovary blízké konečnému tvaru. Mezi základní procesy patří:
Tváření kovů: Kování je použitelné pro nosné součásti, jako jsou hřídele a polotovary ozubených kol, zlepšuje kompaktnost a pevnost materiálu prostřednictvím plastické deformace kovu; odlévání se používá pro složité konstrukční součásti, jako jsou těla ventilů a pouzdra, s možnostmi včetně lití do písku (běžné díly, nízké náklady), lití na vytavitelný model (přesné díly) a tlakového lití (díly z hliníkových slitin, hromadná výroba) pro splnění různých potřeb; lisování terčů tenkých plechových dílů, jako jsou těsnění a pouzdra, dosažení vysokorychlostního tvarování hmoty prostřednictvím matric; prášková metalurgie se používá pro ložiskové kroužky a ozubená kola, účinně zlepšuje využití materiálu.
Nekovové tváření: Vstřikování se používá pro plastové díly, jako jsou rukojeti a těsnicí manžety, přičemž roztavené materiály se vstřikují do forem a ochlazují se do formy; lisování se zaměřuje na pryžové díly, jako jsou těsnicí kroužky a tlumiče, s pryží vulkanizovanou a tvarovanou pomocí tlaku a teploty; extruze je použitelná pro profily, jako jsou plastové vodicí lišty a hadice, s materiály průběžně tvarovanými do specifických tvarů průřezu pomocí extruderů.
2. Proces obrábění: Zajištění přesnosti a kvality povrchu
Obráběcí článek odstraňuje přebytečný materiál nebo koriguje tvary, aby součásti splňovaly navržené požadavky na rozměrovou přesnost a kvalitu povrchu. Mezi hlavní procesy patří:
Obrábění řezáním: Soustružení se zaměřuje na zpracování vnějších kruhů, vnitřních otvorů a koncových ploch rotačních dílů, jako jsou hřídele a pouzdra; frézovací rukojeti roviny, drážky a speciálně tvarované struktury dílů, jako jsou ozubená kola a konzoly; broušení se používá pro zpracování přesných rovin, vnějších kruhů a tvarovaných ploch s přesností až do třídy IT6 nebo vyšší; vrtání je zodpovědné za zpracování prvků otvorů a může dosáhnout tvarování velkých průměrů nebo přesných otvorů v kombinaci s vyvrtáváním. CNC obráběcí centra mohou integrovat více řezných procesů pro realizaci integrovaného zpracování složitých dílů, což výrazně zvyšuje efektivitu a přesnost.
Speciální obrábění: Pro těžko obrobitelné materiály, jako je slinutý karbid a superslitiny, nebo speciální struktury, jako jsou dutiny v zápustkách, speciálně tvarované otvory a složité zakřivené povrchy, se používají procesy, jako je obrábění elektrickým výbojem (tvarování pomocí elektrické eroze), laserové obrábění (přesné řezání a vrtání) a elektrochemické obrábění (vhodné pro složité zakřivené povrchy tradičních obráběcích kotoučů, jako je omezení obrábění aeromotorů).
3. Proces povrchové úpravy: Optimalizace výkonu a vzhledu
Povrchová úprava si klade za cíl zlepšit vlastnosti povrchu (jako je odolnost proti opotřebení a odolnost proti korozi) součástí nebo zlepšit jejich vzhled, přičemž procesy jádra jsou rozděleny do dvou kategorií:
Zlepšení výkonu: Kalení a temperování zlepšují tvrdost a houževnatost dílů, jako jsou hřídele a ozubená kola, řízením ohřevu, uchování tepla a chlazení; nauhličování/nitridace zvyšuje odolnost proti opotřebení povrchu a únavovou pevnost ozubených kol a šroubů a prodlužuje jejich životnost; nástřik (jako je keramický nástřik a povlak ze slinutého karbidu) může vytvořit ochrannou vrstvu na povrchu součásti, čímž se výrazně zlepší odolnost proti opotřebení, odolnost proti korozi nebo odolnost proti vysokým teplotám.
Ochrana a vzhled: Galvanické pokovování (zinkování, chromování) vytváří hustou ochrannou vrstvu, která zabraňuje korozi; fosfátování vytváří fosfátový film na kovovém povrchu pro zvýšení adheze následné barvy nebo povlaků; eloxování se většinou používá pro díly z hliníkové slitiny, které mohou zlepšit odolnost proti opotřebení a dosáhnout různých vzhledů; pískování upravuje drsnost povrchu pomocí vysokorychlostního nárazu částic písku, což usnadňuje následnou montáž nebo nátěr.
4. Proces montáže: Formování funkčních sestav
Montáž spojuje jednotlivé komponenty do sestav s nezávislými funkcemi, což je klíčový článek při realizaci konečné hodnoty komponent. Zahrnuje především:
Základní montáž: Komponenty se montují konvenčními metodami, jako je šroubové spojení, uložení s přesahem a svařování, jako je montáž ozubených kol a hřídelí v převodovkách a montáž ložisek a ložiskových těles. Důraz je kladen na zajištění pevnosti spoje a základních požadavků na montáž.
Přesná montáž: U vysoce přesných sestav (jako jsou valivá ložiska a přesné převodovky) musí být přísně kontrolována montážní vůle a předpětí. Například montáž předpětí valivých ložisek může zajistit tuhost podpory a přesnost otáčení; úprava vůle záběru ozubených kol může snížit hluk a opotřebení převodovky. Některé velmi přesné sestavy (jako jsou vodicí kolejnice litografických strojů a turbínové sestavy leteckých motorů) je třeba montovat při konstantní teplotě, konstantní vlhkosti a bezprašném prostředí, aby se předešlo vlivu okolních faktorů na přesnost.


 Dalian Redmay bearing import & Export Co., Ltd.





 Kontaktujte ihned