Kování: Komplexní analýza výhod, vlastností a procesů
Kování je stěžejní technologií zpracování plastů v oblasti strojírenské výroby a metalurgie. Jeho základní princip spočívá v aplikaci vnější síly na kovové předvalky pomocí zařízení, jako jsou kovací kladiva a lisy, které způsobí jejich plastickou deformaci při vysokých teplotách (kování za tepla) nebo pokojové teplotě (kování za studena), čímž se získají obrobky nebo polotovary, které splňují požadavky na tvar, velikost a mechanické vlastnosti. Ve srovnání s metodami zpracování, jako je lití a řezání, se kování vyznačuje „optimalizací vnitřní struktury kovů a zlepšením mechanických vlastností součástí“ a je široce používáno ve výrobě špičkových zařízení. Níže je podrobné vysvětlení ze tří dimenzí: výhody, vlastnosti a procesy.
I. Hlavní výhody kování
Změnou vnitřní struktury a tvaru kovových předvalků působením vnější síly se výhody kování soustředí do mechanických vlastností, využití materiálu a adaptability na aplikační scénáře:
1. Výrazně vylepšené mechanické vlastnosti kovů s vysokou spolehlivostí součástí
Optimalizovaná vnitřní struktura: Během procesu kování se zhutňují defekty, jako je pórovitost odlitku, plynové otvory a smršťovací dutiny v kovovém bloku. Zrna se zušlechťují a tvoří "vláknité čáry toku" (čáry toku kovu) podél směru napětí, čímž se zvyšují klíčové mechanické vlastnosti, jako je pevnost v tahu, mez kluzu a rázová houževnatost součásti o 30 % až 50 % ve srovnání s odlitky.
Přizpůsobení extrémním pracovním podmínkám: Kované součásti mají vynikající odolnost proti únavě a nárazu a vydrží drsná prostředí, jako je dlouhodobé střídavé zatížení, vysoký tlak a vysoká teplota. Jsou „preferovaným procesem pro nosné komponenty jádra“ ve špičkových zařízeních, jako je letecký průmysl (kotouče motorů), železniční doprava (nápravy kol) a stavební stroje (klikové hřídele).
2. Vysoké využití materiálu s kontrolovatelnými výrobními náklady
Snížení plýtvání materiálem: Kování tvaruje součásti prostřednictvím „plastické deformace“ bez odstranění velkého množství přebytečného materiálu. Využití materiálu může dosahovat 70 % až 95 % (přesné zápustkové kování dokonce přesahuje 90 %), což je mnohem více než u obrábění řezem (obvykle jen 30 % až 50 %).
Nižší náklady na následné zpracování: Procesy, jako je zápustkové kování a přesné kování, mohou přímo produkovat polotovary „téměř čistého tvaru“ blízké velikosti hotového výrobku, což výrazně snižuje pracovní zátěž následných řezných procesů, jako je soustružení a frézování, což je zvláště vhodné pro řízení nákladů ve scénářích hromadné výroby.
3. Široká přizpůsobivost materiálu a vysoká flexibilita procesu
Materiálová kompatibilita: Dokáže zpracovat téměř všechny kujné kovové materiály, včetně uhlíkové oceli, legované oceli, hliníkové slitiny, titanové slitiny, měděné slitiny atd. Mezi nimi optimalizace výkonu „obtížně zpracovatelných materiálů“, jako je vysokopevnostní legovaná ocel a superslitina, spoléhá spíše na procesy kování.
Kompatibilita produktu: Od malých přesných dílů (jako jsou polotovary ozubených kol a šrouby) až po velké komponenty pro velké zatížení (jako jsou oběžná kola 10 000 tun vodních turbín a hlavy tlakových nádob jaderné energie) a od jednoduchých hřídelí až po složité díly speciálního tvaru (jako jsou lopatky leteckých motorů), vše lze tvarovat kováním.
4. Dobrá rozměrová stálost součástí a vysoká konzistence kvality
Deformace kovových předvalků při kování je přísně kontrolována zápustkami (zápustkové kování) nebo parametry zařízení (volné kování). Zejména rozměrová tolerance zápustkových výkovků může být stabilně řízena na IT12 až IT10 a drsnost povrchu dosahuje Ra6,3 až Ra12,5μm. Při sériové výrobě mají mechanické vlastnosti a rozměrová přesnost součástí malé výkyvy a konzistence kvality je lepší než u odlitků.
II. Hlavní vlastnosti kování
Technické vlastnosti kování jsou určeny základní logikou „plastická deformace kovu + vnější silové zatížení + regulace teploty“, s jednoznačnou identifikací procesu:
1. Zaměřeno na "Deformaci pevného plastu" a závislé na charakteristikách toku kovu
Podstatou kování je využití "plastičnosti" kovů při určité teplotě (schopnost podstoupit trvalou deformaci bez porušení vnější silou). Tvar se mění prokluzem atomů uvnitř sochoru a reorganizací zrn. Celý proces neprochází fázovou změnou z "kapaliny na pevnou", čímž je zachována vlastní kompaktnost kovu.
2. Teplota jako klíčový řídicí parametr, klasifikovaný na "Kování za tepla", "Kování za studena" a "Kování za tepla"
Kování za tepla: Sochor se zahřeje nad "rekrystalizační teplotu" (např. 1000-1250 °C pro uhlíkovou ocel, 350-500 °C pro slitinu hliníku). V této době má kov vysokou plasticitu a nízkou odolnost proti deformaci, vhodný pro tvarování velkých a složitých součástí, ale oxidové okují je třeba následně odstranit.
Kování za studena: Sochor je kován při pokojové teplotě. Kov má vysokou odolnost proti deformaci, ale vysokou přesnost (tolerance IT9-IT7) a hladký povrch (Ra1.6-Ra3.2μm). Není vyžadováno žádné zahřívání nebo čištění oxidů, vhodné pro malé přesné díly (jako jsou šrouby a ozubená kola).
Kování za tepla: Sochor se zahřívá mezi „teplotou místnosti a teplotou rekrystalizace“ (např. 600-800 °C pro uhlíkovou ocel). Kombinuje nízkou odolnost proti deformaci kování za tepla a vysokou přesnost kování za studena a je účinným procesem vyvinutým v posledních letech.
3. Metoda zatížení vnější silou určuje typ procesu se silnou závislostí na zařízení
Vnější silové zatížení výkovku závisí na specializovaném vybavení a různé způsoby zatěžování odpovídají různým procesům: Kovací buchary dosahují rychlé deformace prostřednictvím „rázového zatížení“ (vhodné pro volné kování a malé zápustkové kování); Lisy aplikují pomalé zatížení prostřednictvím "statického tlaku" (vhodné pro velké zápustkové kování a přesné kování); Válcovací kovací stroje dosahují tváření dlouhých částí hřídele prostřednictvím "deformace válcováním" (jako jsou ocelové kolejnice a hřídele). Tonáž a přesnost zařízení přímo určují maximální velikost a kvalitu výkovků.
4. Zjevné "čáry vláknitého toku" v hotových výrobcích s anizotropními mechanickými vlastnostmi
Kovové vláknité tokové linie vytvořené kováním jsou rozmístěny podél tvaru součásti (např. vláknité tokové linie ohybu klikového hřídele s tvarem kliky). Mechanické vlastnosti (pevnost v tahu, odolnost proti nárazu) součásti ve směru proudění jsou mnohem vyšší než ve směru příčného proudění. Tato "anizotropie" je jednou z hlavních charakteristik výkovků lepších než odlitky a klíčovým faktorem, který je třeba vzít v úvahu při návrhu.
III. Klíčové vazby procesů a klasifikace kování
Procesy kování je třeba formulovat na základě materiálových vlastností, požadavků na produkt a možností zařízení, zejména včetně čtyř vazeb: "příprava sochoru - ohřev - deformace - následné zpracování". Konkrétní klasifikace jsou následující:
(I) Odkazy na základní procesy
1. Předběžná příprava: Položení základu pro tvarování
Výběr a příprava předlitků: Předvalky, jako je kruhová ocel a čtvercová ocel, vybírejte podle velikosti hotového výrobku. Odřízněte sochor řezáním, stříháním atd., abyste zajistili, že chyba hmotnosti sochoru je ≤5 % (aby se zabránilo nedostatečnému tvarování nebo plýtvání materiálem); "Sferoidizační žíhání" je vyžadováno pro předvalky kování za studena (pro snížení tvrdosti a zlepšení plasticity).
Ohřev: Sochory kování za tepla je třeba ohřát na cílovou teplotu v ohřívacích pecích (odporové pece, plynové pece). Přísně kontrolujte rychlost ohřevu (aby se zabránilo praskání sochorů) a dobu zdržení (pro zajištění rovnoměrné vnitřní teploty), abyste zabránili přehřátí (hrubá zrna) nebo spálení (silná povrchová oxidace).
2. Deformace jádra: Dosažení kontroly tvaru a výkonu
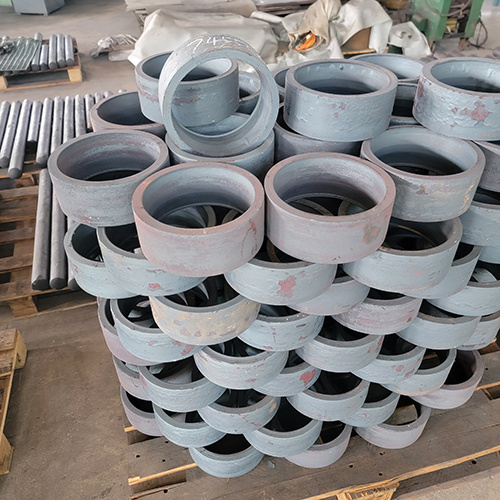
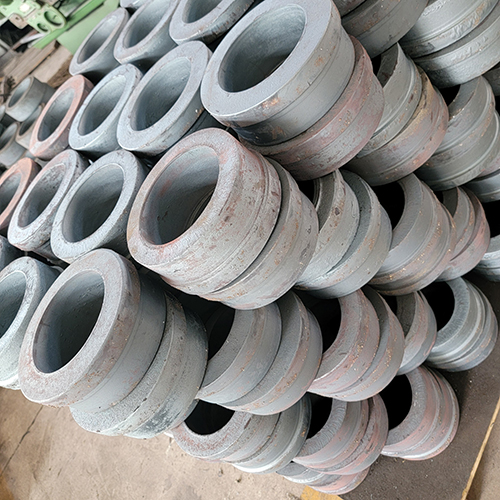
Tváření kování: Vložte zahřátý sochor do kovací zápustky nebo kovacího zařízení a dosáhněte deformace pomocí jediného nebo vícenásobného zatížení - volné kování závisí na operacích pracovníků při formování sochoru na kovadlině (vhodné pro jednodílné malé série a velké díly); Zápustkové kování nutí sochor, aby se vytvaroval skrz dutinu horních a spodních zápustek (vhodné pro středně velké a složité díly); Přesné kování vyžaduje vysoce přesné zápustky a lisy, aby bylo možné přímo získat hotové výrobky téměř čistého tvaru.
Vyjmutí z formy a oříznutí: Po tváření se zápustkový výkovek vyjme a "blesk" (přebytečný kov přetékající dutinou během deformace) se odstraní ořezávací zápustkou; U výkovků za studena je vyžadováno "mazání uvolňovacím prostředkem" (pro snížení opotřebení zápustkou a škrábanců).
3. Následné ošetření: Optimalizace výkonu a přesnosti
Tepelné zpracování: Provádějte tepelné zpracování, jako je normalizace (zjemnění zrna), kalení a popouštění (zlepšení pevnosti a houževnatosti) a kalení-popouštění (získání vysoké tvrdosti) podle požadavků, aby se eliminovalo kovací napětí a kontrolovaly mechanické vlastnosti.
Čištění a konečná úprava: Očistěte povrch brokováním (odstranění oxidových okují a zlepšení tvrdosti povrchu), mořením (očištění zbytkové oxidové vrstvy) atd.; Proveďte následné zpracování, jako je broušení a frézování přesných dílů, abyste zajistili konečnou rozměrovou přesnost.
Kontrola kvality: Zajistěte kvalifikaci produktu prostřednictvím kontroly vzhledu (povrchové trhliny, zbytky po poletování), měření rozměrů (kalipery, mikrometry), nedestruktivní testování (ultrazvukové testování vnitřních defektů) a testování mechanických vlastností (tahové, nárazové testování).
(II) Speciální procesy kování
Práškové kování: Kovový prášek se lisuje do sochorů, poté se spéká a kuje. Spojuje výhody práškové metalurgie a kování, vhodné pro malé díly s vysokou pevností a složitými tvary (jako jsou ozubená kola a pouzdra ložisek).
Izotermické kování: Tvářeno v matrici s konstantní teplotou, vhodné pro "obtížně deformovatelné materiály", jako jsou slitiny titanu a superslitiny. Může snížit deformační odpor a zajistit přesnost tváření (jako jsou disky turbín leteckých motorů).
Tekuté zápustkové kování: Tekutý kov je vstřikován do zápustky a okamžitě natlakován. Spojuje výhody odlévání (složité tvary) a kování (hustá struktura), vhodné pro součásti z hliníkové slitiny a slitiny hořčíku (např. náboje kol automobilů).


 Dalian Redmay bearing import & Export Co., Ltd.







 Kontaktujte ihned